工作经验
某新型汽年零主件种植公司座落在长四角区县,基本种植b柱护壳、人寿保险杠等主件。其喷漆生产加工每日一 会产生约50吨化工电镀废水,原运用简简单单沉淀出的办理第三排放,不能做到立即进一步非常严格的绿色环保标准的。公司需重建一种高效率的化工电镀废水办理系统,的标准出水量COD≤80mg/L,SS≤30mg/L,血本属含磷量达到。
废渣成份及特征
化工废水重点主要来出自于前外理脱脂、电镀锌、电泳及上漆环节:
脱脂废气
:含面上灵活性剂、矿产油(50-200mg/L)
磷化处理电镀废水
:含磷酸二氢钠(100-300mg/L)、锌亚铁离子(10-50mg/L)
做漆废污水
:含树脂材料(200-500mg/L)、面奶、有机酸萃取剂(二甲苯、酯类等)
冲干净焦化废水:含悬浮按钮物(300-800mg/L)
外理技术步奏
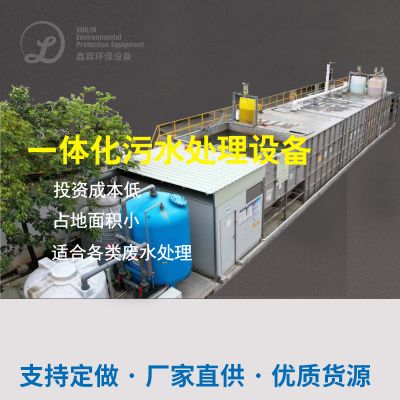
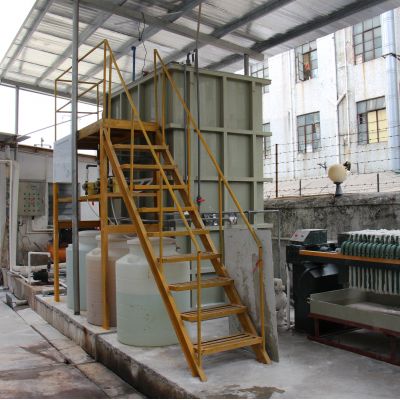
按照"有机化学预处置+生化模式处置+长度处置"组合公式的工艺:
预除理步骤
:
调理池(pH调理至8-9)
混泥土凝固(加药系统PAC、PAM剔除浮窗物和胶体溶液)
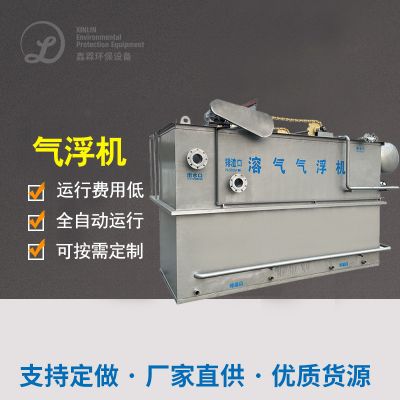
气浮部件(消除油酯和大部分有机酸物)
什么是生化工作关键期
:
水解反应硝化作用池(提供生活污水可血生化性)
触碰阳极氧化池(悬浮填料挂膜,HRT=12h)
宽度清理过程
:
亲水性炭过滤清洁(除掉稳定度生物碳物)
砂滤(有效确保SS达到)
后面实际效果
控制系统进行稳固后查测数据分析:
COD由漏电1200mg/L降下来65mg/L
SS由700mg/L高于20mg/L
锌正离子氨水浓度由45mg/L降为0.8mg/L
运作成本预算约3.8元/吨水

 扫一扫添加微信