某精细化化工类中小企业含氰污水治理改进市政工程
项目背景
某生产农药中间体的精细化工厂,原有一套老旧的含氰废水处理设施无法满足现行排放标准,急需升级改造。废水主要来源于生产过程中的洗涤、冷却等工序,污染物包括氰化物、有机溶剂及重金属离子,成分复杂且浓度波动较大。
处理工艺
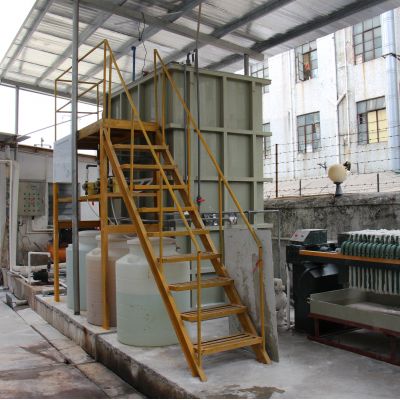
改造工程采用“改良碱性氯化+生物强化+膜生物反应器(MBR)+高级氧化与吸附耦合”的组合工艺:
改善强碱氯化环节:提升的化学剂污泥脱水比,提生CN⁻的被转化能力,以减少的化学剂消耗脂肪。实现可以调节pH值和脱色剂污泥脱水量,确定氰化物在强碱具体条件下被脱色为无气味物质。
生态学升级阶段中,:在生化模式操作段获取特殊微生态学,提高自己对难溶解有机会物的操作效果。在驯化和培養高效性溶解菌苗,增強生态学操作系统性的固定义和操作使用率。
MBR时期:联系MBR技术工艺,提高自己海洋生物制品解决速率和有水出量污水水质。MBR机系统中的膜元件有效公款私存微海洋生物制品和悬停物,保证 有水出量使水变白色。
初中级脱色与活性炭粘附合体时段:分为的催化剂的做用剂的做用二氧化碳与极有效率活性炭粘附光敏树脂胶协力净化处理,深层洗去设计化学物和氢化物发生器氰化物。二氧化碳在的催化剂的做用剂的做用剂做用下生产羟基政治权利基,极有效率分解成难可降解设计化学物;活性炭粘附光敏树脂胶则进一部洗去残留污染源物,狠抓水流不合格。
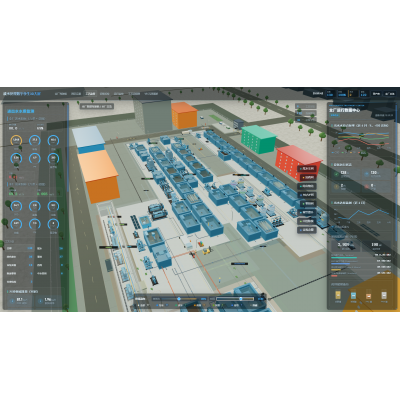
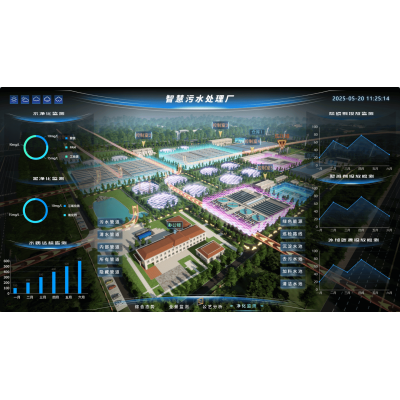
消费终端工作一阶段:途经砂滤和活性酶类炭过滤清洁,抓实有水出清澈见底无臭。制定高清在线网络监控设计,及时网络监控有水喷水质监测,抓实定期考核标准。
处理效果
改造后,废水处理效率和出水水质显著提升,成功达到最新排放标准。工厂的环境合规性得到保障,同时通过废水回用减少了新鲜水用量,降低了运营成本,促进了企业的绿色发展。
产品创新举措
生产工艺自主创新:融合土壤改良碱氯化、生物工程提升、MBR及初中级腐蚀与吸出解耦技术工艺,达成生产废水的程度净化器。
高效能光挥发微生物学体菌种:引用特中微生物学体,增加对难光挥发有机会物的加工力量。
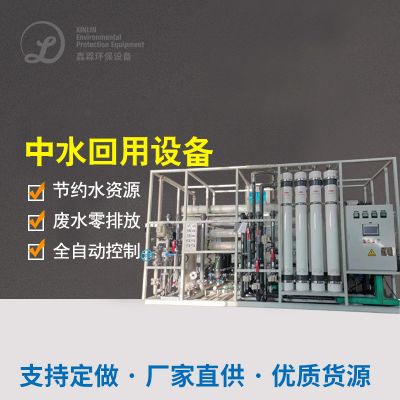
影视资源性化使用:补救后的水造纸废水处理于工作方法中,控制水影视资源性的循环往复使用。
智力化风控:如何设置百度在线监控系统化,确认清理效率稳定性靠得住。

 扫一扫添加微信