一、铸造废气处理案例
1. 客户公司背景
企业名称:某大型铸造企业(年产铸件5万吨,员工600人)
互联网行业瓶颈:
有机废气被污染的明显:融炼厂区出现高酸度脱色硅灰尘(PM2.5酸度200-300mg/m³)、浇制工艺程序宣泄CO及VOCs(苯系物、酯类),厂区灰尘酸度超标准;
环境合规性重压:反复因颗粒状物和VOCs产生不及格被环境部门追责,遭受停工整改意见风险隐患;
机械设备的老化:传统化布袋除尘处理器滤芯易不通,年返修相应费用超¥130万;
可靠安全防范措施:铝粉、铁削烟尘遇靜電易出现非常强大,CO氯气泄露安全隐患高。
二、废气处理工艺设计
核心工艺路线
“源头控制-多级净化-智能监控”工艺:
封鬼管理:
全产线气体压力集气:在锻造炉、造型定制线、浇包等产污点组装防暴型产品局部排风机罩,新风量按10-15m³/min/台定制,包裹全产线产污基本原则。
密封运送系统软件:应用体力运送线路+气体压力设计制作,极大减少烟尘三次扬尘问题。
预除理过程:
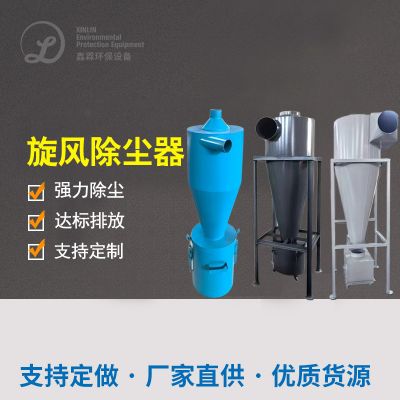
自吸式风暴除尘设备器:祛除粒度分布>10μm的粗颗粒剂粉尘浓度,分离出来率≥85%。
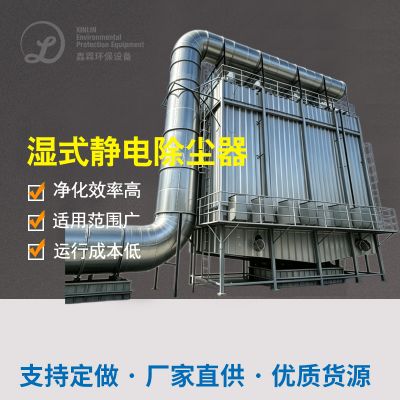
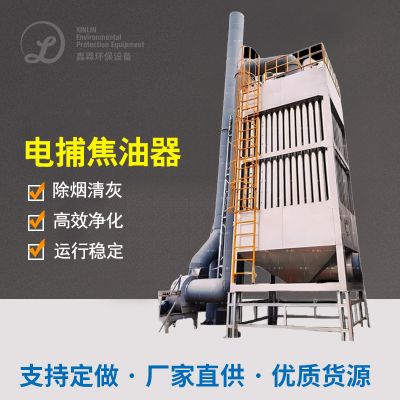
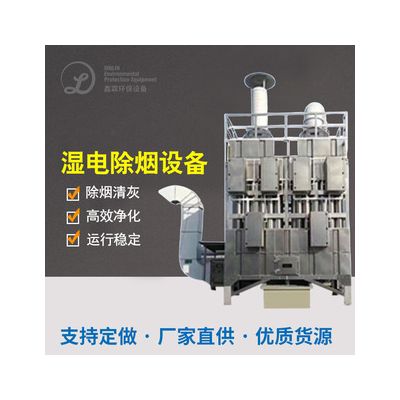
炎热高压靜電收尘器:耐热性300℃,治疗熔铸工厂炎热高压排放物(800-1000℃),收集PM10-PM2.5烟尘,能力≥95%。
VOCs及害处气味制理:
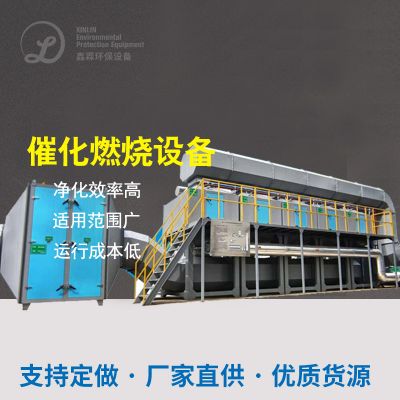
温差调节:280-320℃控温使用,VOCs被转化≥99%,CO碳排放率≥90%。
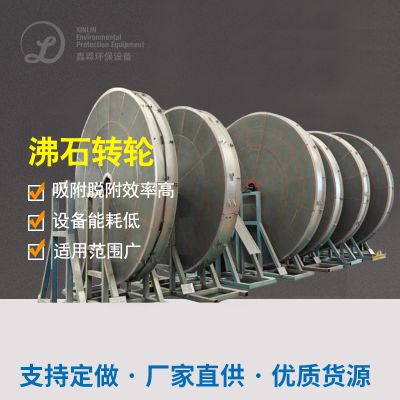
吸咐物力量:VOCs情况吸咐物存储量≥1.0kg/m³,苯系物剔除率≥95%;
脱附再造:热惰性气体不断循环再造(180-220℃),脱附成功率≥90%。
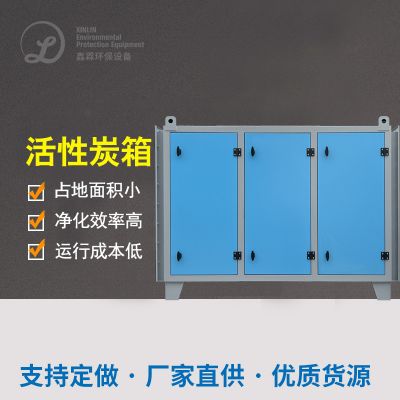
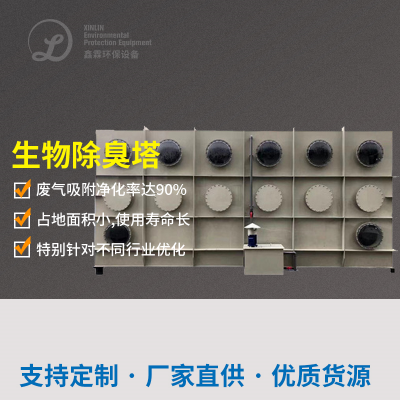
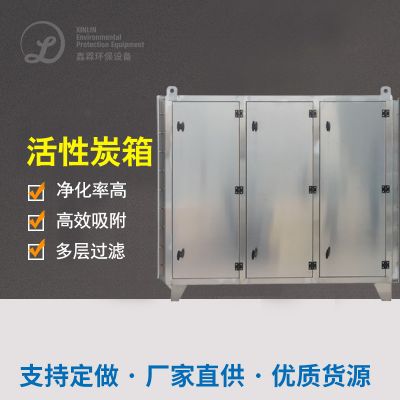
灵活性炭过滤器纤维棉活性炭吸附塔(2组并接):
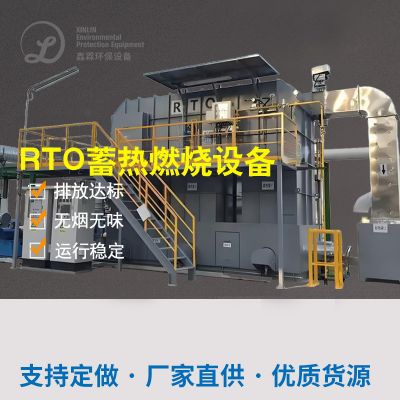
催化反应熔化平衡装置(RTO):
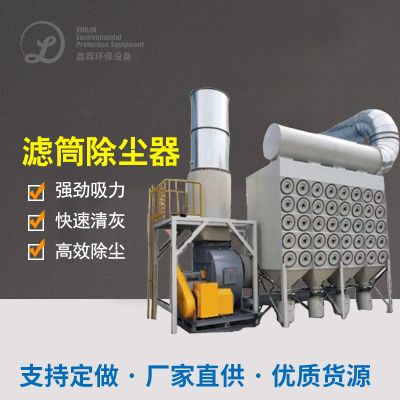
淬硬层净化器与摆放:
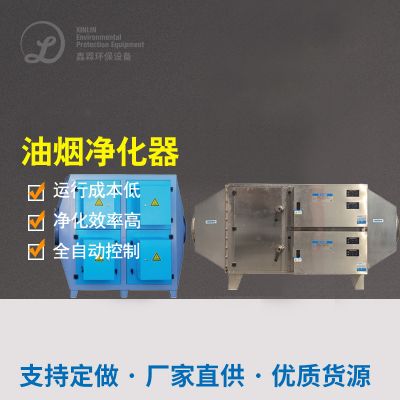
滤出高精度:PM2.5产生≤5mg/m³,粉层收集率≥99.9%;
防震设计制作:隔爆阀+泄爆片,抑制性粉层爆炸事件投资风险。
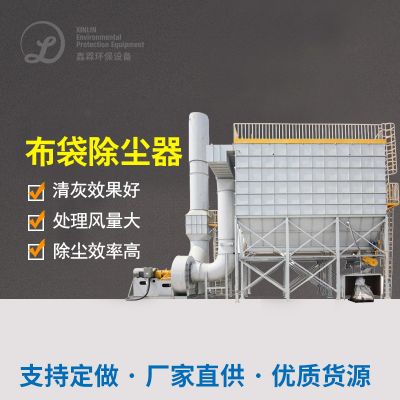
淋膜布袋抑尘器(PTFE滤布):
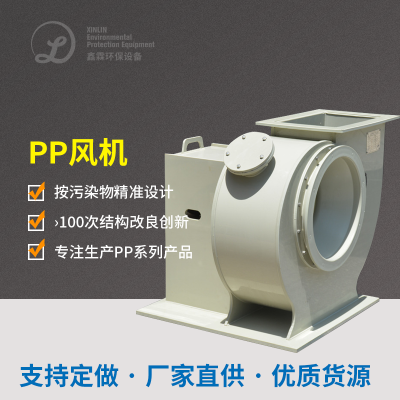
离心式鼓风机:安全保障有机废气物达到释放至锅炉烟囱(宽度≥30米)。
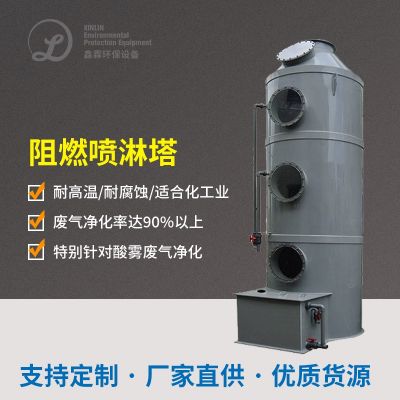
三、专用设备型号选择与配制
四、废气处理难点与解决方案
难点1:高温粉尘与VOCs协同治理
分级管理工作:先利用中高温静电感应安装除尘设备器下滑至200℃以上,再进行生物炭降解塔;
RTO前端部位分设急冷塔,提高认识VOCs入驻催化氧化自燃区时氨水浓度稳定性高。
相应措施:
关键点2:铝粉爆炸声概率
全设计增加防爆型电气成套设备、隔爆阀及氧含磷量监测系统仪(co2渗透压<8%);
应用防电磁干扰PTFE覆亚膜除尘器布袋,拉低煤尘滚动摩擦起电的几率。
具体措施:
困难3:CO遗漏治理环境
RTO进口分设CO网络评估仪,公交实时调整复燃温度表;
工厂装CO报警器试验装置,三级联动应急管理透气系统化。
防范措施:
五、外理特效确认
六、客户反馈
环保合规:连续3年通过国家环保验收,粉尘和VOCs排放低于国家标准限值50%;
社会经济收益:
年降低成本几丁质酶炭采购管理费¥200万;
设施设备万元产值能耗减轻30%,年开源节流水电费¥100万;
市场整体:車间PM2.5氧浓度下调90%,工作人员职位病投诉举报率下调80%,荣获“省部级浅绿色铸造厂”。
总结
该方案通过“负压集气-多级除尘-催化燃烧-智能管控”四维协同工艺,解决了铸造行业废气成分复杂、粉尘爆炸风险高、VOCs治理难的核心问题,兼具高效性、安全性和经济性,可为汽车配件、工程机械铸造等领域提供参考!

 扫一扫添加微信